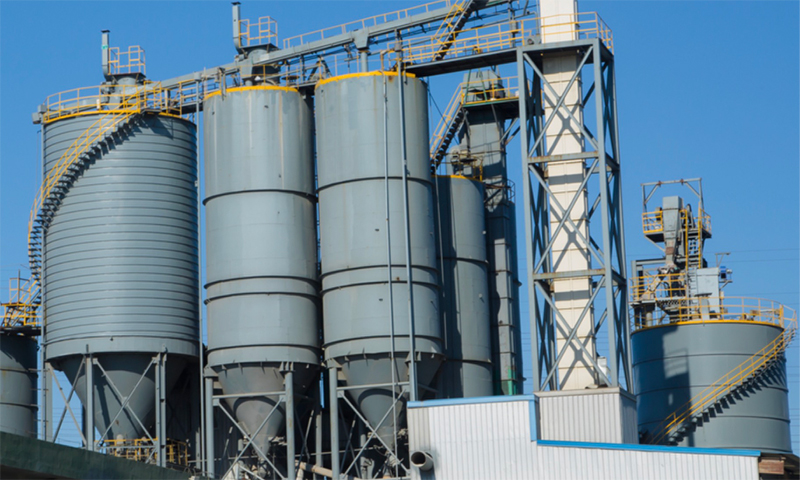


An Barisan pengeluaran blok AAC bukan koleksi mesin kendiri. Ia adalah proses bersepadu di mana kehalusan pengisaran, ketepatan batching, suhu menuang, toleransi pemotongan, dan lengkung autoklaf mesti berfungsi bersama. Kelemahan dalam mana-mana peringkat tunggal merebak melalui keseluruhan baris dan muncul sebagai variasi ketumpatan, retak atau penolakan dimensi. Artikel ini mengikuti rangkaian teknikal penuh daripada penyediaan bahan mentah hingga pengendalian produk siap, dan ditutup dengan senarai semak penilaian pembekal praktikal untuk pembeli yang perlu membandingkan cadangan kilang blok AAC pada bahan kejuruteraan dan bukannya harga sahaja.
Apa yang Menjadikan Barisan Pengeluaran Blok AAC Berbeza daripada Pembuatan Blok Konvensional
Pengeluaran blok konkrit konvensional bergantung pada getaran dan pemadatan untuk memekatkan campuran terikat simen. Konkrit berudara diautoklaf mengikut laluan fizikal dan kimia yang berbeza. Isipadu blok siap dicipta oleh tindak balas membentuk gas di dalam campuran, dan kekuatan akhir dibangunkan dalam bekas tekanan dan bukannya melalui penghidratan mudah pada suhu ambien.
Dua Mekanisme Menentukan
- Gas berbuih: Ejen berasaskan aluminium bertindak balas dalam buburan alkali dan menghasilkan gelembung gas yang mengembangkan campuran menjadi badan hijau berliang.
- Pengawetan autoklaf: Badan hijau yang dipotong diawet di bawah tekanan wap tepu, di mana kalsium silikat hidrat terbentuk dan memberikan bahan kekuatan kristal terakhirnya.
Kelebihan Bahan Terhasil
- Ketumpatan kering biasanya antara 400 dan 800 kg/m3, yang mengurangkan beban mati struktur.
- Kekonduksian terma jauh lebih rendah daripada konkrit padat, meningkatkan prestasi tenaga bangunan.
- Penggunaan volum tinggi produk sampingan industri seperti abu terbang, sanga, dan tailing lombong.
Kelebihan ini hanya direalisasikan apabila barisan pengeluaran blok AAC direka bentuk sebagai sistem yang disegerakkan. Autoklaf berkualiti tinggi tidak dapat mengimbangi disiplin batching yang lemah, dan sistem pemotongan yang tepat tidak dapat menyelamatkan badan hijau yang dituangkan pada suhu yang salah.
Peringkat 1: Penyediaan Bahan Mentah sebagai Asas Kualiti
Kualiti dalam barisan pengeluaran AAC ditentukan sebelum pengadun pernah diisi. Pengagihan saiz zarah, aktiviti kimia, dan konsistensi dos pada peringkat ini menetapkan siling untuk semua yang berikut.
Pengisaran Bahan Siliceous
Abu terbang atau pasir menyediakan sumber silika. Kehalusan pengisaran secara langsung mempengaruhi kereaktifan campuran dan perkembangan kekuatan akhir.
- Kehalusan sasaran: 200 hingga 300 mesh.
- Sisa pada ayak: kurang daripada 15 peratus.
- Penggunaan tenaga kilang bola ialah kos operasi utama dan harus dinilai berdasarkan sasaran daya pengeluaran dan kehalusan.
Penyediaan Bahan Kalsium
Kapur cepat dihancurkan dan dikisar menjadi serbuk yang aktif dan konsisten. Kandungan CaO harus dikawal pada 85 peratus atau lebih tinggi. Variasi dalam aktiviti kapur mengalihkan tingkap berbuih dan menyebabkan turun naik ketumpatan merentas kumpulan pengeluaran.
Dos Ejen Aluminium
Ejen berbuih berasaskan aluminium digunakan dalam kuantiti yang sangat kecil, tetapi ketepatan dosnya adalah kritikal. Sisihan tambah atau tolak 0.1 peratus boleh memindahkan ketumpatan siap di luar spesifikasi. Dalam loji blok AAC yang direka dengan baik, litar dos aluminium diasingkan, dikawal suhu dan disahkan oleh maklum balas berat.
Penyingkiran Besi dan Pengendalian Bahan
Pengasingan magnetik dengan kadar penyingkiran 99 peratus melindungi kilang, pam dan wayar pemotong daripada serpihan logam. Pemberian makanan yang tidak konsisten dari halaman bahan mentah mewujudkan ralat batching hiliran yang tidak dapat diperbetulkan sepenuhnya oleh sistem kawalan.
Peringkat 2: Mengumpul dan Mencampur Di Bawah Disiplin Ketepatan
Batching ialah tempat reka bentuk campuran teori memenuhi tingkah laku bahan sebenar. Kesilapan kecil dalam menimbang atau menyusun menghasilkan ralat besar dalam produk akhir. Barisan pengeluaran blok AAC yang berdisiplin menganggap batching sebagai proses terkawal, bukan operasi pemuatan manual.
Penimbangan Automatik Terkawal PLC
Barisan pengeluaran AAC moden menggunakan sistem penimbang terkawal PLC dengan standard ketepatan tambah atau tolak 0.3 peratus. Ini terpakai kepada bahan silika, kapur, simen, gipsum, agen aluminium dan air. Setiap skala harus mempunyai rekod penentukuran bebas dan pampasan automatik untuk pembentukan bahan.
Kawalan Suhu Buburan
Suhu penuangan biasanya dikawal antara 40 dan 45 darjah Celsius. Julat ini menyokong pembentukan gas seragam dan tingkah laku tetapan yang konsisten. Jika buburan terlalu sejuk, berbuih adalah perlahan dan tidak sekata. Jika terlalu panas, bancuhan boleh ditetapkan sebelum tindak balas gas selesai.
Masa Percampuran dan Keseragaman
Masa pencampuran mestilah cukup lama untuk menyebarkan agen aluminium secara seragam, tetapi tidak begitu lama sehingga tindak balas bermula di dalam pengadun. Dalam amalan, kitaran pencampuran ditakrifkan oleh kereaktifan kapur dan isipadu kumpulan.
Akibat Disiplin Loose Batching
- Variasi ketumpatan antara kelompok meningkat.
- Kadar penolakan meningkat pada peringkat pemotongan dan autoklaf.
- Masa kitaran autoklaf menjadi tidak konsisten, membazir stim.
Ralat batching beberapa persepuluh peratus dalam ejen aluminium boleh diterjemahkan kepada anjakan ketumpatan yang menjejaskan prestasi struktur dan haba keseluruhan lot pengeluaran.
Peringkat 3: Pembolehubah Menuang, Berbuih dan Pra-Pengawetan Yang Menentukan Hasilnya
Selepas mencampurkan, buburan dituangkan ke dalam acuan di mana tindak balas berbuih dan penetapan awal berlaku. Ini adalah peringkat sensitif masa dengan tetingkap operasi yang sempit.
Reaksi Berbuih
Ejen aluminium bertindak balas dalam buburan alkali dan menghasilkan gelembung gas. Gelembung ini mengembangkan campuran kepada beberapa kali jumlah asalnya dan mencipta struktur berliang yang mentakrifkan konkrit berudara diautoklaf. Kadar tindak balas bergantung pada suhu, kealkalian, dan kehalusan agen aluminium.
Tetingkap Masa Pra-Pengawetan
Badan hijau mesti mencapai kekerasan yang mencukupi sebelum ia boleh dirobohkan dan dipotong. Tetingkap pra-pengawetan ialah keseimbangan:
- Jika badan dirobohkan terlalu awal, ia tidak mempunyai kekuatan dan runtuh atau berubah bentuk.
- Jika ia dirobohkan terlalu lewat, badan menjadi terlalu keras dan boleh menyekat atau membebankan stesen pemotongan.
Suhu dan Kelembapan Ambien
Suhu bengkel dan kelembapan relatif mempengaruhi pengeringan permukaan dan perkembangan kekerasan. Dalam iklim sejuk, bilik pra-pengawetan mungkin memerlukan pemanasan. Dalam keadaan panas dan kering, kehilangan lembapan permukaan boleh menyebabkan kerak yang mengganggu kualiti pemotongan.
Titik Kawalan Praktikal
- Catatkan suhu menuang untuk setiap acuan.
- Pantau ketinggian kenaikan campuran berbuih.
- Gunakan ujian penembusan atau probe kekerasan sebelum merobohkan.
- Mengekalkan persekitaran pra-pengawetan yang stabil dan bukannya bergantung pada pertimbangan pengendali.
Peringkat 4: Ketepatan Pemotongan Yang Menentukan Hasil
Pemotongan menukarkan badan hijau yang besar kepada blok dimensi akhir. Ketepatan peringkat ini secara langsung mempengaruhi hasil bahan, kecekapan pemuatan autoklaf, dan jumlah sisa kitar semula.
Longitudinal dan Cross Cutting
Barisan pengeluaran blok AAC moden menggunakan gabungan pemotongan membujur dan silang. Badan hijau mula-mula melalui pemotongan wayar menegak, kemudian melalui pemotongan wayar mendatar. Setiap paksi mesti dikawal secara bebas supaya toleransi dimensi kekal dalam tambah atau tolak 1 milimeter.
Pengurusan Wayar Memotong
Ketegangan wayar, kehausan dan selang penggantian adalah kritikal. Kawat yang haus menghasilkan kerf yang lebih lebar, meningkatkan sisa dan boleh meninggalkan permukaan yang kasar. Penggantian berjadual berdasarkan jumlah pengeluaran adalah lebih dipercayai daripada penggantian berdasarkan pemeriksaan visual sahaja.
Pemulihan Sisa
Pemotongan menjana sisa hijau yang boleh dikembalikan kepada pengadun. Sistem pemulihan yang direka dengan baik boleh menggunakan semula sehingga 95 peratus bahan ini, mengurangkan penggunaan bahan mentah dan kos pelupusan.
| Parameter | Sasaran | Kesan Penyelewengan |
|---|---|---|
| Memotong toleransi | tambah atau tolak 1 mm | Penolakan dimensi, kesesuaian sendi yang lemah |
| Penggantian wayar | Berdasarkan kelantangan | Permukaan kasar, kehilangan kerf meningkat |
| Pemulihan sisa | Sehingga 95 peratus | Kos bahan mentah yang lebih tinggi |
Peringkat 5: Pengawetan Autoklaf dan Transformasi Akhir
Pengawetan autoklaf ialah peringkat di mana badan hijau menjadi produk siap AAC. Profil tekanan dan suhu menentukan struktur kristal, kekuatan, dan kestabilan dimensi.
Keluk Tekanan dan Suhu
Keadaan autoklaf biasa ialah tekanan wap tepu 1.2 MPa dan kira-kira 188 darjah Celsius. Kitaran ini mempunyai tiga fasa:
- Kenaikan tekanan: Peningkatan secara beransur-ansur untuk mengelakkan kejutan haba dan keretakan.
- Tekanan berterusan: Tempoh di mana kalsium silikat hidrat terbentuk dan kekuatan berkembang.
- Pelepasan tekanan: Pengurangan terkawal untuk mengelakkan pengembangan pesat dan tekanan dalaman.
Pengoptimuman Tenaga
Penggunaan wap adalah salah satu kos operasi terbesar dalam barisan pengeluaran konkrit berudara autoklaf. Penukar haba yang memulihkan stim sisa boleh mengembalikan sehingga 70 peratus tenaga ke kitaran seterusnya, mengurangkan beban dandang dan kos tenaga keseluruhan.
Kecacatan Autoklaf Biasa
- Keretakan akibat kenaikan tekanan yang terlalu cepat.
- Pembangunan kekuatan yang tidak lengkap daripada masa tekanan malar yang tidak mencukupi.
- Kerosakan permukaan akibat pelepasan tekanan yang cepat.
Peringkat 6: Pengendalian, Pemeriksaan dan Pembungkusan Produk Selesai
Selepas autoklaf, produk mesti diasingkan, diperiksa dan disediakan untuk pengangkutan. Pengendalian kasar pada peringkat ini boleh merosakkan tepi dan sudut, menjadikan produk yang kukuh dari segi teknikal kepada produk yang ditolak.
Pemisahan dan Pengangkatan
Oleh kerana blok AAC diautoklaf dalam kek besar, ia mesti diasingkan kepada blok individu. Mesin membelah kek dan peralatan mengangkat produk siap bekerjasama untuk memisahkan lapisan tanpa beban kejutan. Penyegerakan kedua-dua sistem ini menentukan kualiti kelebihan.
Piawaian Pemeriksaan
| Harta benda | Piawaian Biasa |
|---|---|
| Kekuatan mampatan | 3.5 MPa atau lebih tinggi |
| Ketumpatan kering | 400 hingga 800 kg/m3 |
| Toleransi dimensi | Dalam had yang ditetapkan |
Pembungkusan dan Perlindungan Tepi
Pembungkusan melindungi produk semasa penyimpanan dan pengangkutan. Pelindung tepi, ketegangan tali, dan kestabilan palet hendaklah dinyatakan supaya produk tiba di tapak pembinaan tanpa serpihan. Untuk pesanan eksport, perlindungan kelembapan juga mungkin diperlukan.
Cara Menilai Pembekal Barisan Pengeluaran Blok AAC
Penilaian pembekal ialah titik di mana kandungan teknikal menjadi keputusan pembelian. Matlamatnya bukan untuk mencari harga terendah, tetapi untuk mengenal pasti pembekal yang keupayaan kejuruteraannya sepadan dengan keperluan operasi jangka panjang loji.
Pengesahan Keupayaan Teknikal
- Adakah pembekal mempunyai pasukan pengaturcaraan PLC dalaman?
- Adakah pembekal mengendalikan peralatan pemesinan CNC untuk komponen kritikal?
- Bolehkah pembekal menyediakan gambar rajah aliran proses yang lengkap, skema kawalan dan jadual imbangan bahan?
- Adakah pembekal mempunyai pengalaman dengan bahan mentah khusus yang terdapat di tapak anda?
Penunjuk Operasi Utama
| Penunjuk | Penanda aras |
|---|---|
| Kadar penghantaran tepat pada masanya | 97 peratus atau lebih tinggi |
| Masa tindak balas | 2 jam atau kurang |
| Kadar pembelian berulang | Rekod jejak pelanggan yang kembali |
Dokumen untuk Diminta
- Gambarajah aliran proses dengan kapasiti pada setiap peringkat.
- Falsafah kawalan dan penerangan seni bina PLC.
- Jadual baki bahan menunjukkan input dan output pada setiap peringkat.
- Profil kitaran autoklaf dan anggaran penggunaan tenaga.
- Senarai alat ganti dengan tahap stok yang disyorkan.
Minta sebut harga tersuai atau muat turun helaian spesifikasi penuh untuk membandingkan keperluan projek anda dengan cadangan teknikal terperinci.
Soalan Lazim
S1: Apakah masa utama biasa untuk barisan pengeluaran blok AAC?
Masa utama untuk barisan pengeluaran blok AAC yang lengkap biasanya 45 hingga 60 hari selepas kelulusan reka bentuk, bergantung pada kapasiti dan skop automasi. Penyediaan tapak dan kerja asas perlu diselaraskan secara selari untuk mengelakkan kelewatan.
S2: Apakah pilihan kapasiti yang tersedia untuk barisan pengeluaran blok AAC?
Pilihan kapasiti standard berkisar antara 50,000 hingga 600,000 meter padu setahun. Pemilihan bergantung pada permintaan pasaran tempatan, ketersediaan bahan mentah dan julat kepadatan produk yang dirancang. Kapasiti yang lebih kecil sesuai untuk pasaran serantau, manakala kapasiti yang lebih besar menyediakan pengedaran berbilang wilayah.
S3: Berapakah kos barisan pengeluaran blok AAC?
Kos berbeza mengikut kapasiti, tahap automasi, kiraan autoklaf dan keperluan penyediaan bahan mentah. Loji blok AAC yang lengkap termasuk sistem pengisaran, batching, penuangan, pemotongan, autoklaf dan pembungkusan. Pendekatan yang paling tepat ialah meminta sebut harga tersuai berdasarkan kapasiti khusus dan keadaan material anda.
S4: Apakah bahan mentah yang boleh digunakan dalam barisan pengeluaran AAC?
Sumber silika biasa termasuk abu terbang, pasir sungai, pasir kuarza, dan tailing lombong. Sumber kalsium termasuk kapur cepat dan simen. Gipsum digunakan sebagai pengawal selia tetapan, dan agen berasaskan aluminium digunakan untuk berbuih. Reka bentuk campuran mesti disesuaikan dengan komposisi kimia bahan-bahan tempatan.
S5: Berapa lama masa yang diperlukan untuk mencapai pengeluaran penuh selepas pemasangan?
Pentauliahan biasanya mengambil masa beberapa minggu, diikuti dengan tempoh pengeluaran percubaan di mana reka bentuk campuran dan kitaran autoklaf dioptimumkan. Kebanyakan loji mencapai pengeluaran penuh yang stabil dalam masa dua hingga tiga bulan selepas pentauliahan berjaya.
Mengapa Kestabilan Jangka Panjang Lebih Penting Daripada Harga Awal
Barisan pengeluaran blok AAC yang direka dengan baik mencipta nilai melalui ketumpatan yang konsisten, kadar penolakan yang rendah dan penggunaan tenaga terkawal selama bertahun-tahun beroperasi. Harga pembelian awal hanyalah satu komponen daripada jumlah kos pemilikan. Tenaga pengisaran, penggunaan wap autoklaf, hayat wayar pemotongan, dan kadar pemulihan sisa semuanya mempengaruhi kos sebenar setiap meter padu produk siap. Pembeli yang menilai pembekal mengenai dokumentasi kejuruteraan, keupayaan sistem kawalan dan penanda aras pengendalian berada pada kedudukan yang lebih baik untuk memilih talian yang berprestasi dengan pasti selepas pentauliahan.
Untuk membincangkan sasaran kapasiti dan keadaan bahan mentah anda dengan pasukan kejuruteraan, minta cadangan tersuai dan semakan spesifikasi teknikal.